文件格式:word+AutoCAD
文件大小:4.58MB
适用专业:机械设计制造及其自动化
适用年级:大学
下载次数:1 次
我要下载:客服QQ:5739126论文编号:211069
资料简介:
毕业论文-数控机床位置精度的检测及补偿,说明书共49页,16030字,附任务书、开题报告、文献综述、设计图纸。
第1章 绪论
1.1 数控机床在机械制造业中的位置
随着中国成为当今世界倍具吸引力的国际机床大市场,一批具有相当规模、较高技术含量的国际加工组装基地出现在中国内地。不少跨国公司还把研发中心移到我国,出现了世界制造中心向我国逐渐转移的态势。全面开放的良好环境为我国制造业发展带来了历史性机遇“中国制造”的影响力越来越大。
数控机床产业是制造业的基础产业和战略产业是国民经济的重要支柱是保证国防和尖端工业发展的战略资源。
1.2 我国数控技术发展概况
我国数控技术始于1958年,发展历程大致有3个阶段:第1阶段从1958- 1979年,即封闭式发展阶段,在此阶段,由于国外的技术封锁和我国基础条件的限制,数控技术的发展较为缓慢。第2阶段是在国家的“六五”“七五”期间及“八五”的前期,引进技术,消化吸收,初步建立起国产化体系阶段。在此阶段,由于改革开放和国家的重视,及研究开发环境和国际环境的改善,我国数控技术的研究、开发以及在产品的国产化方面都取得了长足的进步。第3阶段在国家的“八五”后期和“九五”期间,即实施产业化的研究,进入市场竞争阶段,此阶段我国国产数控装备的产业化取得了实质性的进步。在“九五”末期,国产数控机床的国内市场占有率达到50%,配国产数控系统(普及型)也达到了10%。
纵观我国数控技术近50年的发展历程,尤其是经过4个5年计划的攻关,取得了以卜成绩:①奠定了数控技术发展的基础,基本掌握了现代数控技术即从数控系统、伺服驱动、数控主机、专机及配套件的基础技术,其中大部分技术已具备进行商品化开发的基础,部分技术已商品化、产业化。②初步形成数控产业基地,在攻关成果和部分技术商品化的基础上,建立了诸如华中数控、航天数控等具有批量生产能力的数控系统生产厂和产业基地。兰州电机厂、华中数控等一批伺服系统和伺服电机生产厂及北京第一机床厂、济南第一机床厂等若千数控主机生产厂。③建立了一支数控研究、开发、管理人才的基本队伍。虽然在数控技术的研究开发及产业化方面取得了长足的进步,但我国高端数控技术的研究开发,尤其是在产业化方面的技术水平现状与我国的现实需求有较大的差距。从纵向看,我国的发展速度很快,但横向比(与国外对比),技术水平有差距,即一些高精尖的数控装备技术水平差距有扩大趋势。从国际来看,我国数控技术水平和产业化水平情况大致是:①技术水平上,与国外先进水平大约落后10- 15年,在高精尖技术方面则更大。②产业化水平上,市场占有率低,品种覆盖率小,还没有形成规模生产;功能部件专业化生产水平及成套能力较低;外观质量相对差;可靠性不高,商品化程度不足;国产数控系统尚未建立自己的品牌效应,用户信心不足。③可持续发展的能力上,对竞争前数控技术的研究开发,工程化能力较弱;数控技术应用领域拓展力度不强;相关标准规范的研究、制定滞后。
.......
目录
第1章绪论……1
1.1数控机床在机械制造业中的位置…1
1.2我国数控技术发展概况…1
1.3数控机床位置精度的检测及补偿的重要性…3
1.4本课题主要研究内容……3
第2章数控机床的位置精度………4
2.1数控机床位置精度的基本概念……4
2.1.1定位误差的统计检验方法4
2.1.2定位精度的确定6
2.1.3实际检测中定位精度的计算………7
2.2机床位置精度的主要检测项目……7
第3章数控机床位置精度的检测及标准……12
3.1数控机床位置精度的检测方法……12
3.1.1成组块规法……12
3.1.2线纹尺-显微镜法………12
3.1.3双频激光干涉仪检测法…14
3.2线性测量中存在的检测误差………26
3.2.1死程误差………26
3.2.2余弦误差………27
3.2.3阿贝误差………29
3.2.4材料死程误差…31
3.3数控机床位置精度检测的标准……31
3.3.1国际标准ISO230-2……31
3.3.2国家标准GB10931-89…32
第4章数控机床位置精度的补偿…34
4.1概述…34
4.2电气补偿法……34
4.2.1反向间隙误差补偿………34
4.2.2螺距累积误差补偿………35
4.3软件补偿法……36
4.3.1反向间隙误差补偿………37
4.3.2由螺距累积误差等引起的常值系统性定位误差的补偿 37
4.3.3由热变形等引起的变值系统性误差的补偿…38
第5章立式加工中心MCV-510检测………40
5.1检测条件………40
5.1.1检测环境………40
5.1.2检测用的机床…40
5.2检测实例………40
结论……47
参考文献……48
致谢51
资料预览图片:
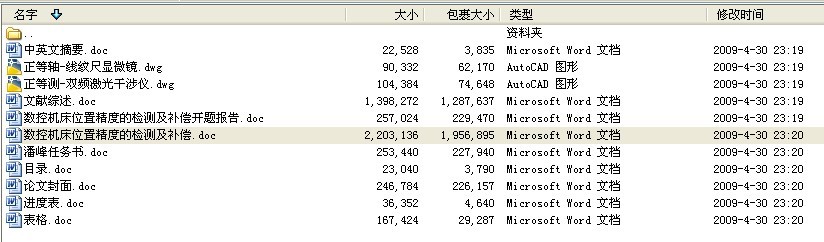
资料文件预览:
共2文件夹,11个文件,文件总大小:4.58MB,压缩后大小:3.89MB
- 毕业设计-数控机床位置精度的检测及补偿
- 数控机床位置精度的检测及补偿
 中英文摘要.doc [22.00KB]
- 数控机床位置精度的检测及补偿.doc [2.10MB]
- 数控机床位置精度的检测及补偿开题报告.doc [251.00KB]
- 文献综述.doc [1.33MB]
 正等测-双频激光干涉仪.dwg [101.94KB]
- 正等轴-线纹尺显微镜.dwg [88.21KB]
- 潘峰任务书.doc [247.50KB]
- 目录.doc [22.50KB]
- 表格.doc [163.50KB]
- 论文封面.doc [241.00KB]
- 进度表.doc [35.50KB]
我要下载:数控机床位置精度的检测及补偿(客服QQ:5739126) 


